Introduction : L’évolution technologique des microcontrôleurs Si vous pensez que les microcontrôleurs (MCU) ne sont que de simples composants pour l’automatisation de base, vous passez à côté de l’essentiel. Les MCU sont les véritables cerveaux de notre quotidien — des objets connectés (IoT) à l’électronique automobile, en passant par l’automatisation industrielle et les applications pilotées par l’intelligence artificielle. En abordant l’année 2025, la technologie des MCU évolue plus vite que jamais, apportant une plus grande efficacité, une meilleure connectivité et une puissance de calcul décuplée aux systèmes embarqués....
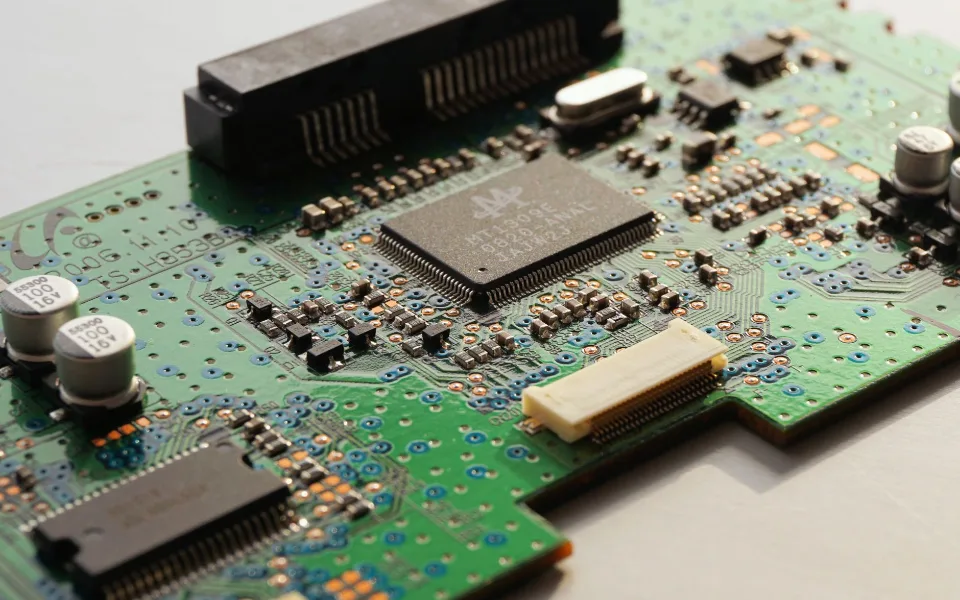
Guide pratique de la technologie de montage en surface (CMS / SMT) : Pâte à braser, refusion, composants et maîtrise des procédés Pâte à braser, pochoirs et fondamentaux d’atelier La température standard d’un atelier CMS est de 25 °C ±3 °C (77 °F ±5,4 °F). Les outils requis pour la sérigraphie de pâte à braser comprennent : pâte à braser, pochoir (stencil), racle (squeegee), rouleau d’essuyage de pochoir, chiffon non pelucheux, solvant de nettoyage et spatule à pâte. Alliage de pâte à braser courant : Sn/Ag/Cu 305 (96,5/3,0/0,5), point de fusion : 217 °C (422,6 °F). La pâte à braser contient deux composants principaux : la poudre d’alliage et le flux. Le rôle du flux est d’éliminer les oxydes, de réduire la tension superficielle et d’empêcher la réoxydation pendant le brasage. Ratio volumique typique poudre d’alliage / flux : 1:1 ; ratio massique : 9:1. Toujours appliquer la méthode FIFO (premier entré, premier sorti) pour la pâte à braser. Deux étapes indispensables avant utilisation : remise à température ambiante et malaxage complet. Pour les composants sensibles à l’humidité (MSD), la carte indicatrice d’humidité (HIC) doit afficher la couleur bleue pour autoriser l’assemblage. Méthodes courantes de fabrication des pochoirs : gravure chimique, découpe laser, électroformage et nanorevêtement. Parmi celles-ci, les pochoirs découpés au laser peuvent être retouchés. SMT signifie Surface Mount Technology (CMS : Composants Montés en Surface) — procédé consistant à fixer les composants électroniques directement à la surface des PCB. ESD, composants et gestion documentaire ESD signifie Electrostatic Discharge (décharges électrostatiques), un facteur critique en fabrication électronique.
Les programmes des machines de placement CMS comportent généralement cinq ensembles de données : données du PCB, mires de centrage optique (fiducials), données des chargeurs (feeders), données des buses (nozzles) et données des composants.
L’humidité relative à l’intérieur des armoires sèches pour composants MSD doit être maintenue en dessous de 10 % HR.
Composants passifs courants : résistances, condensateurs, inductances, diodes ; composants actifs courants : transistors, circuits intégrés (CI).
Les pochoirs CMS sont généralement fabriqués en acier inoxydable, avec des épaisseurs usuelles de 0,12 mm ou 0,15 mm.
Il convient d’équilibrer les temps de cycle entre les machines haute cadence et les machines multifonctions pour optimiser le rendement global de la ligne.
Les sources de charges statiques comprennent : le frottement, la séparation, l’induction et la conduction.
Risques liés aux ESD : défaillance des composants, contamination. Méthodes d’élimination : ionisation, mise à la terre et blindage. Dimensions des boîtiers :
Impérial 0603 = 0,06" × 0,03" Métrique 3216 = 3,2 mm × 1,6 mm Exemple de marquage des composants :
Résistance « ERB-05604-J81 » : « 4 » = 4 circuits, 56 Ω Condensateur « ECA-0105Y-M31 » : C = 106 pF = 0,1 nF Types de documents techniques :
ECN = Engineering Change Notice (avis de modification technique) SWR = Special Work Request (demande spéciale d’intervention) Ces documents doivent être validés par les services concernés et émis par le contrôle documentaire pour être effectifs....